• Defectos constantes de alta calidad y reducción
• Aumento dramáticamente de la velocidad y salida de producción
• Se mejoró la seguridad y la ergonomía de los trabajadores
• Traceabilidad mejorada y recopilación de datos
• Uso de material optimizado y desechos reducidos
• Escalabilidad y flexibilidad
• cumplir con los estándares automotrices estrictos
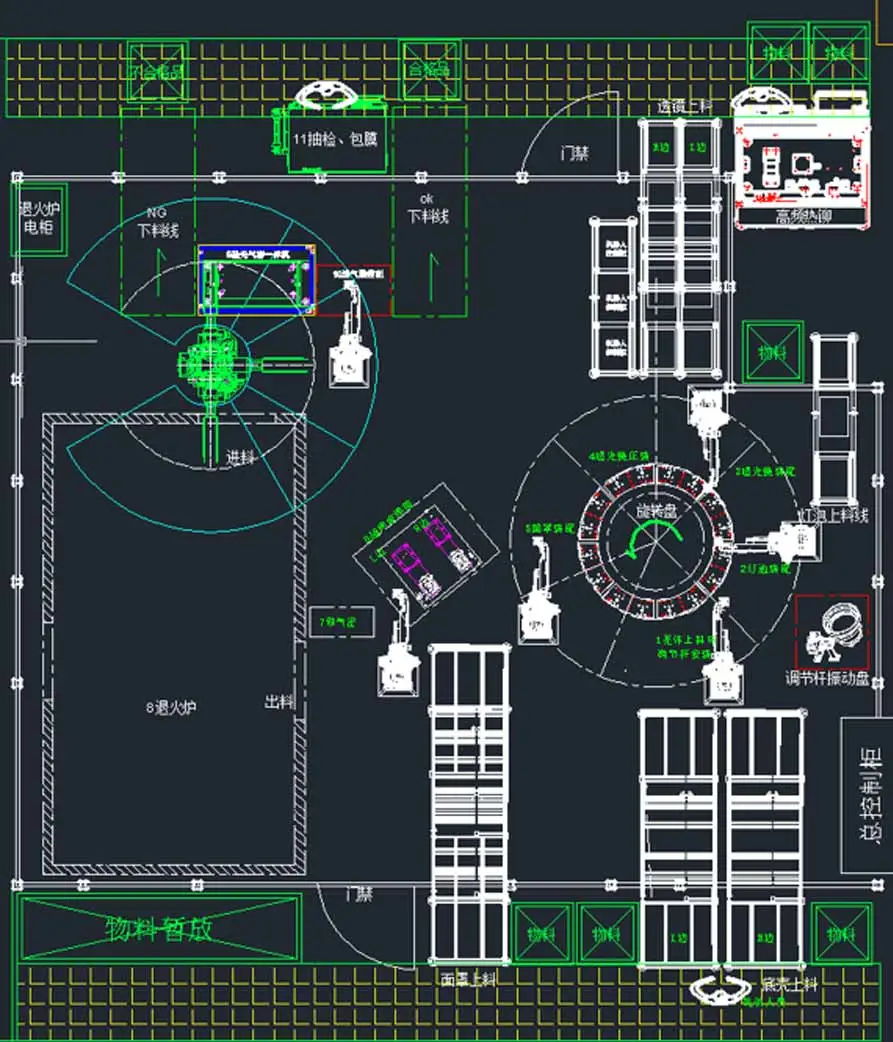
Línea de ensamblaje automático de la lámpara antiniebla
La fabricación moderna de la lámpara de niebla automotriz se basa en líneas de ensamblaje totalmente automatizadas para lograr la precisión, la eficiencia y los estrictos estándares de calidad. Estos sistemas integran la robótica, la visión por computadora y los principios de fabricación delgados para producir componentes de iluminación duraderos y de alto rendimiento. A continuación se muestra un desglose técnico detallado de su diseño, operación y beneficios.
Las líneas de ensamblaje automático de la lámpara de niebla transforman un proceso de fabricación complejo y crítico de calidad en una operación altamente eficiente, confiable y basada en datos. Son indispensables para producir las lámparas de niebla seguras, duraderas y de alto rendimiento exigidas por los vehículos modernos a costos y volúmenes competitivos. La alta inversión inicial se compensa con ganancias a largo plazo en calidad, rendimiento, seguridad y eficiencia operativa.
Componentes clave típicos y flujo de proceso:
1. Alimentación y manejo de componentes:
Los alimentadores automatizados (tazones vibratorios, revistas, sistemas de paletas) suministran piezas individuales: carcasa de plástico, reflectores, lentes, bombillas/módulos LED, PCB (para LED), conectores, juntas, tornillos, biseles. Los robots o los sistemas de pick-y lugar eligen con precisión los componentes.
2. Estaciones de subconjunto:
Ensamblaje de PCB (para LED): LED de soldadura, controladores y componentes en PCB (a menudo realizados en una línea SMT separada que se alimenta en la línea principal).
Conjunto de reflector/vivienda: colocar y asegurar reflectores en carcasas, potencialmente aplicando adhesivo o usando FITS. Preparación de la lente: limpieza, aplicación de adhesivo (si no se selló mecánicamente).
3. Asamblea principal:
⦁ Sellado de casas de lente: colocar con precisión la lente en la carcasa con la junta y aplicar calor, soldadura ultrasónica o adhesivo/curado para un sello impermeable (paso crítico).
⦁ Instalación de la fuente de luz: insertar y asegurar bombillas halógenas o montar el módulo LED pre-ensamblado/PCB en la carcasa/reflector. Conexión eléctrica: conectar y asegurar arneses o conectores de cableado.
⦁ Adjunto de bisel/acabado: agregando piezas de ajuste exterior decorativas o funcionales.
⦁ Fiesta: los robots de desorden automatizados se aseguran componentes.
4. Prueba e inspección (integrada en todo momento):
⦁ Prueba de fuga: sumergir o usar pruebas de presión de aire para garantizar que el sello sea estancado.
⦁ Prueba eléctrica: verificación de continuidad del circuito, cortocircuitos, función de bombilla/LED, dibujo de corriente.
⦁ Pruebas fotométricas: verificación del patrón de haz de luz, intensidad y corte cumplen con los estándares regulatorios (SAE, ECE).
⦁ Inspección de la visión: las cámaras automatizadas verifican los defectos cosméticos (rayos, grietas), presencia de piezas, ensamblaje correcto, aplicación adhesiva y colocación de etiquetas.
5. Etiquetado y trazabilidad:
⦁ Aplicación de etiquetas de código de barras/RFID para una identificación y trazabilidad únicas.
⦁ Registro de todos los resultados de las pruebas y datos de producción vinculados a la ID de cada unidad.
6. Embalaje y paletización:
⦁ Los sistemas automatizados colocan lámparas de niebla terminadas en envases protectores (cajas, espuma).
⦁ Robots paletizan unidades repletas para el envío.
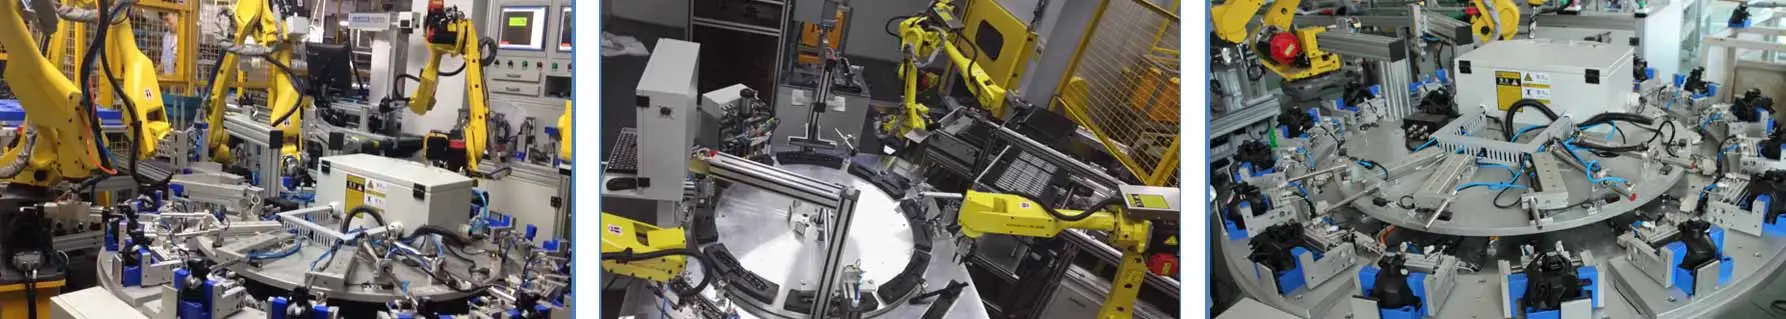
| No. | Secuencia de pasos | Descripción del paso | Estación |
| 1 | ST01 | Ajuste de presionador de tornillo | Estación apremiante |
| 2 | ST02 | Reflector Pressto Housing | Estación apremiante |
| 3 | ST03 | Eliminación de polvo de vibración | Estación de eliminación de polvo |
| 4 | ST04 | Plasma, pegado y presionando | Estación de pegado y apremiante |
| 5 | ST05 | Ajuste automático de haz de luz CDD | Máquina de ajuste de haz de luz |
| 6 | ST06 | Prueba de fuga | Estación de fuga |